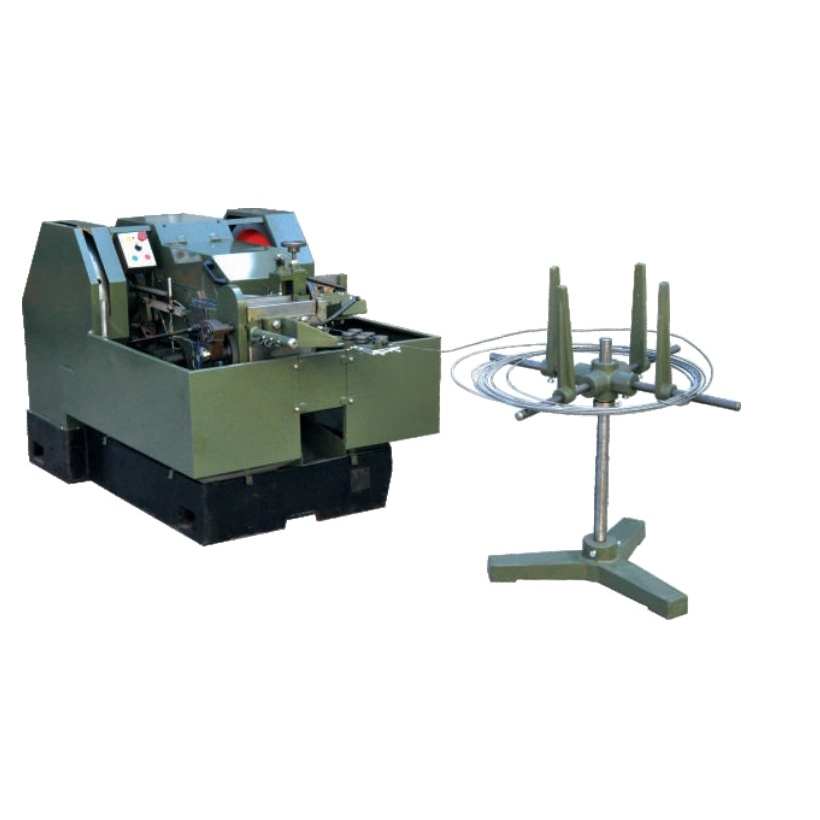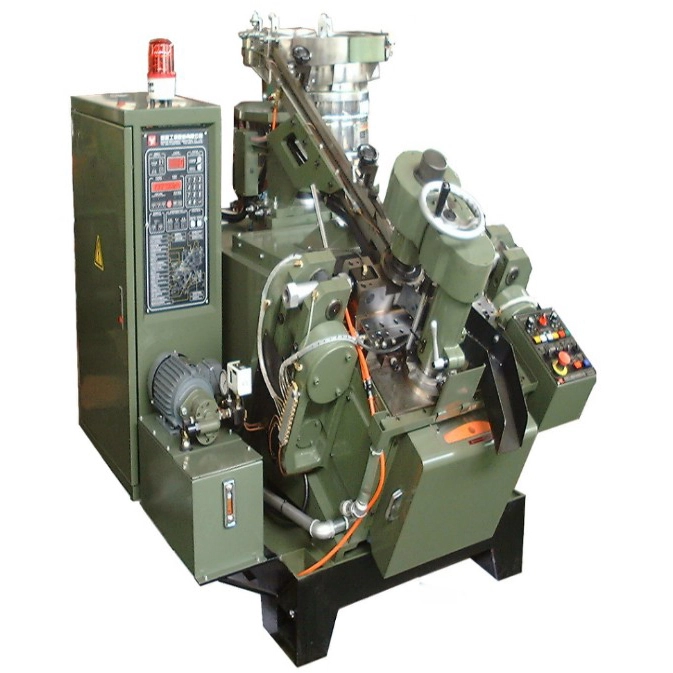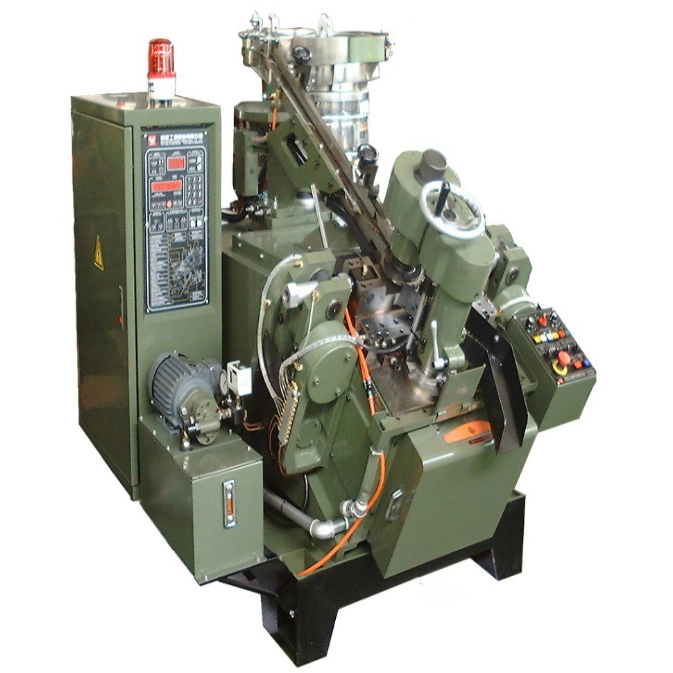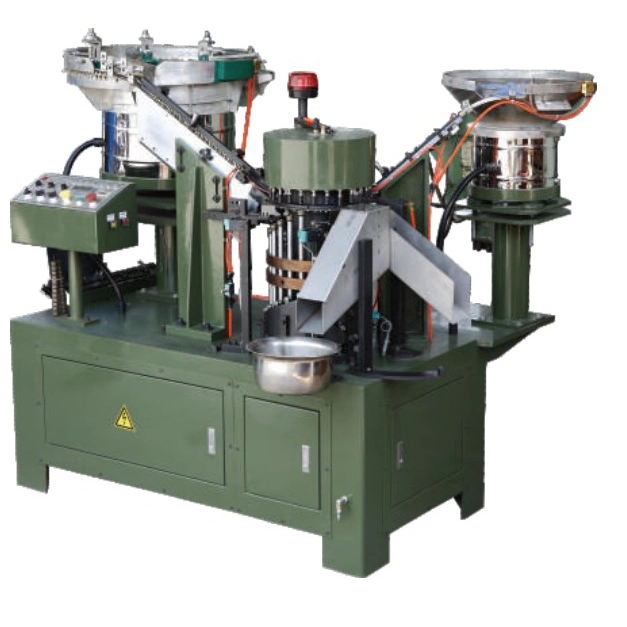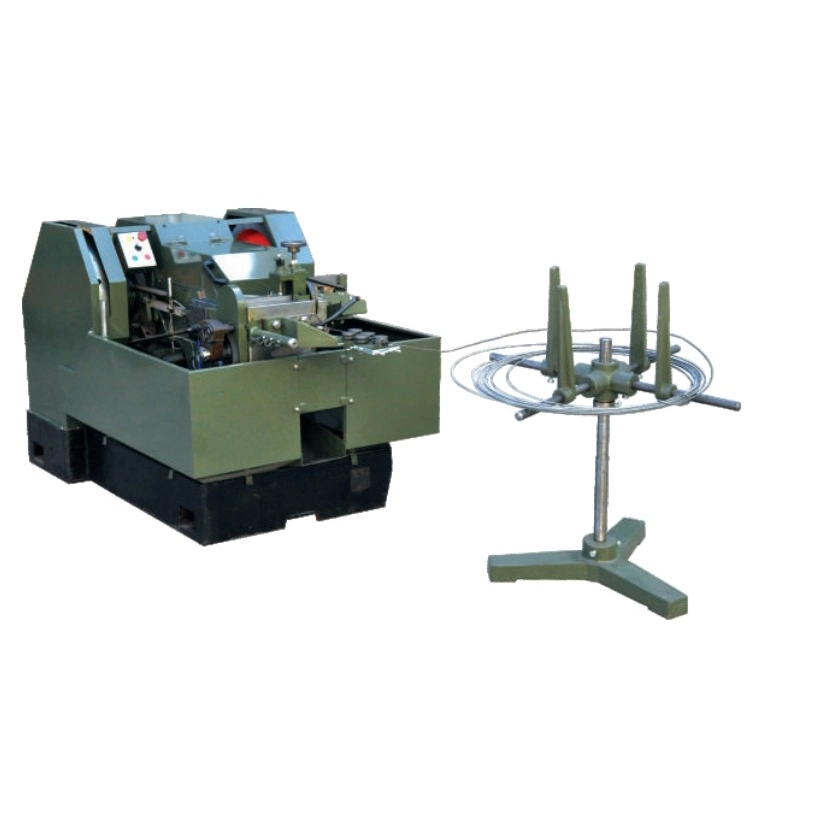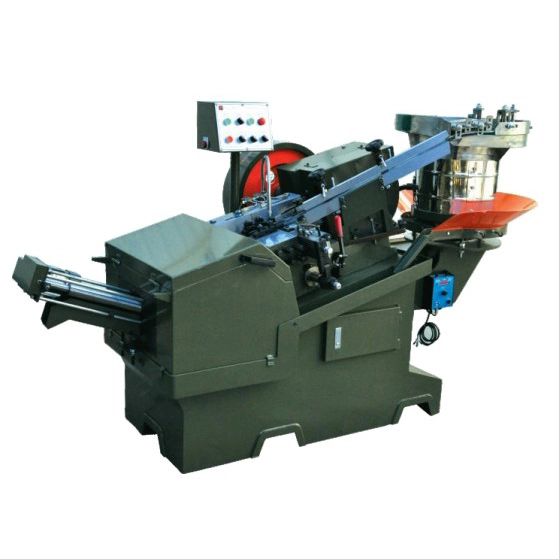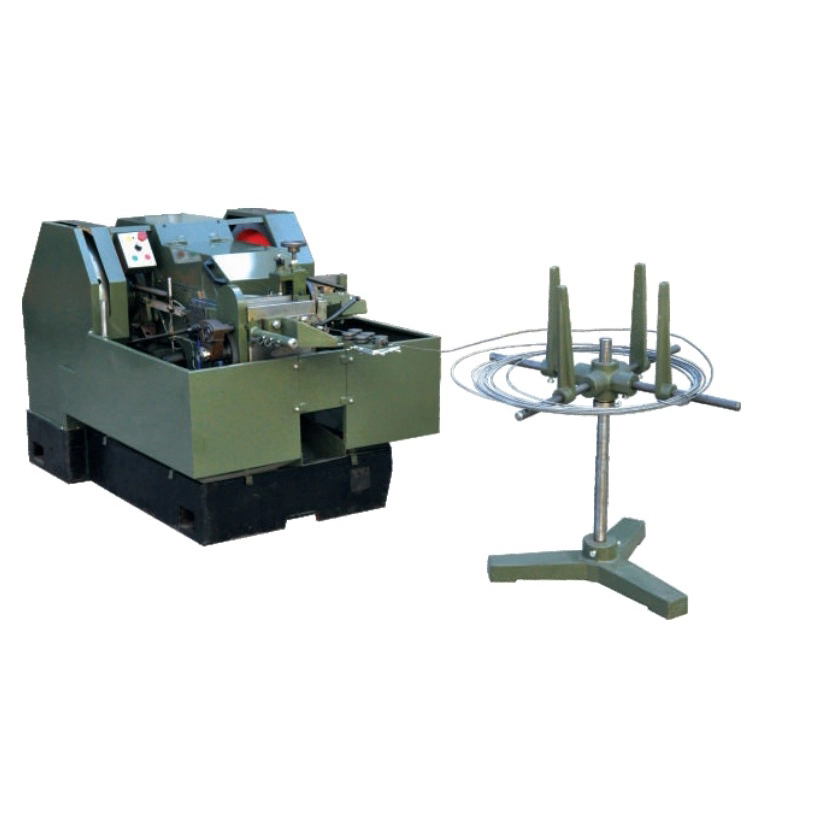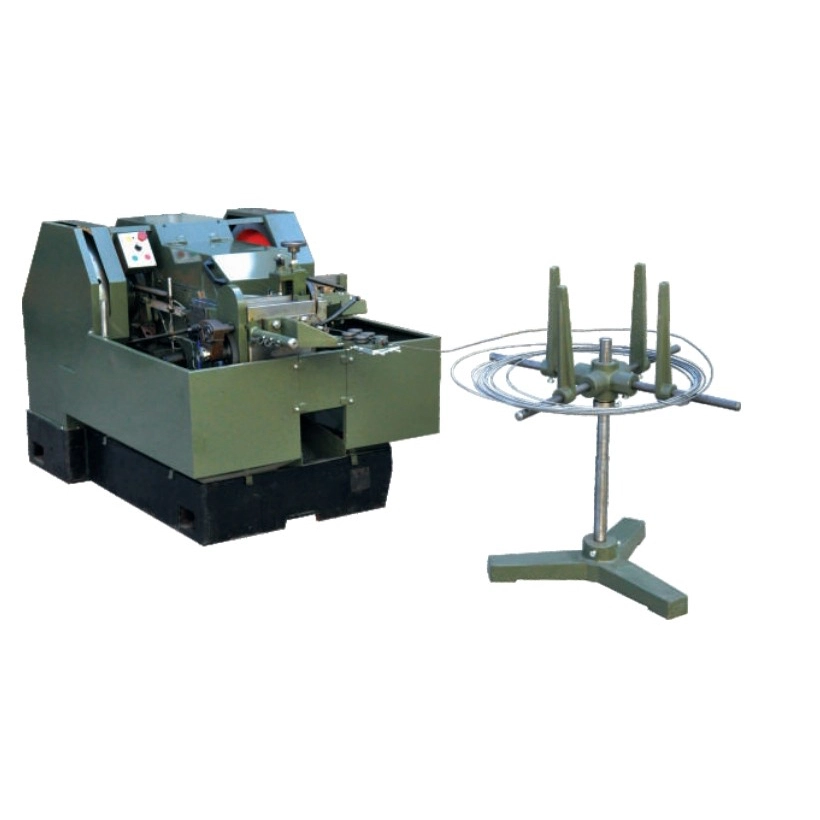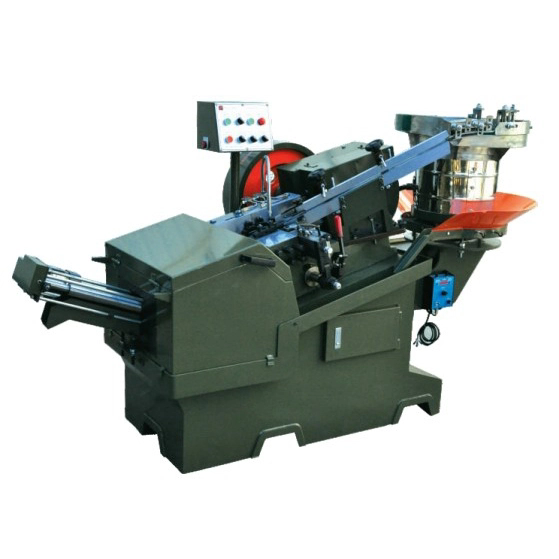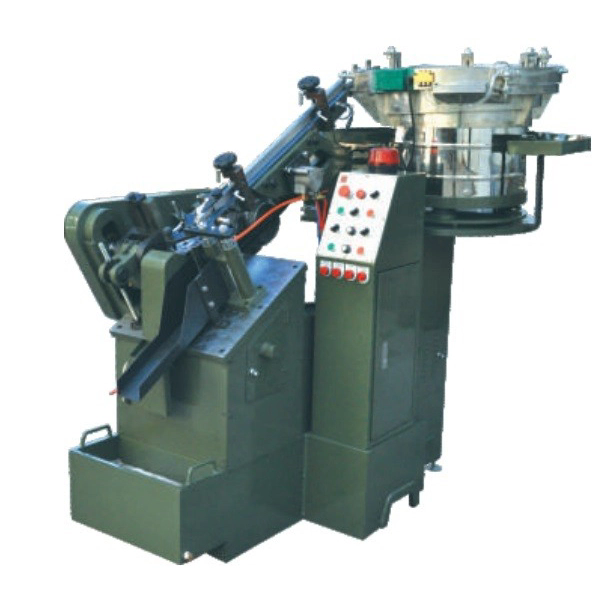
Abstrakt· Dieser Artikel bietet eine detaillierte technische Untersuchung desAutomatische GewinderollmaschineDabei werden die Funktionsprinzipien, mechanischen Konfigurationen und die metallurgischen Vorteile des Gewindewalzens gegenüber herkömmlichen Schneidmethoden untersucht. Die Diskussion befasst sich mit Flach- und Zylinderdüsensystemen, Anforderungen an die Formbarkeit des Materials, Produktionsparametern und Überlegungen zur Qualitätskontrolle, die für die Herstellung von Verbindungselementen in großen Mengen unerlässlich sind.
01. Grundprinzipien des Gewinderollens
EinAutomatische Gewinderollmaschinearbeitet nach dem Prinzip der Kaltumformung, einem Verfahren, das sich grundlegend vom Gewindeschneiden unterscheidet. Anstatt Material zu entfernen, um Gewinde zu erzeugen, wird beim Gewindewalzen Material durch kontrollierte plastische Verformung verdrängt. Das Werkstück wird zwischen zwei Matrizen – entweder flach oder zylindrisch – gelegt, die den Negativabdruck des gewünschten Gewindeprofils enthalten.
Wenn sich die Matrizen relativ zueinander bewegen, dringen sie in die Oberfläche des Rohlings ein und zwingen das Material dazu, zu fließen und die Matrizenhohlräume zu füllen. Dieser Kaltumformprozess verfeinert die Kornstruktur des Materials und richtet den Kornfluss an der Gewindekontur aus, anstatt quer darüber zu schneiden. Das Ergebnis ist ein Faden mit hervorragenden mechanischen Eigenschaften, einschließlich erhöhter Zugfestigkeit, Ermüdungsbeständigkeit und Oberflächenhärte. Der Prozess erzeugt außerdem keine Späne oder Späne, wodurch Materialverschwendung vermieden und der Bedarf an Spänehandhabungs- und Entsorgungssystemen verringert wird.
Kaltumformung (plastische Verformung)
Flache Matrizen oder zylindrische Matrizen
Kein Materialabtrag, verbesserter Kornfluss
02. Flachmatrizen- vs. zylindrische Matrizensysteme
Zwei flache rechteckige Matrizen; einer stationär, einer hin- und herbewegend. Geeignet für ein breites Spektrum an Schraubengrößen und die Produktion großer Stückzahlen.
Zwei oder drei rotierende zylindrische Matrizen. Ideal für längere Gewinde und Anwendungen, bei denen Rundheit und Konzentrizität entscheidend sind.
Durchlauf für lange Fäden; Einzug für kürzere Gewinde und Schultern.
Flachstanzmaschinen können Hunderte von Teilen pro Minute herstellen; Zylinderformmaschinen sind im Allgemeinen langsamer, bieten aber eine höhere Präzision.
Die Wahl zwischen Flachdüsen- und Zylinderdüsensystemen hängt von den spezifischen Anwendungsanforderungen ab. Flachmatrizenmaschinen sind das Arbeitspferd der Verbindungsindustrie und können Standardschrauben, Bolzen und Stehbolzen mit sehr hoher Geschwindigkeit herstellen. Zylindrische Gesenkmaschinen, auch Rotationsgewindewalzmaschinen genannt, werden für speziellere Anwendungen eingesetzt, darunter lange Gewindestangen, Kugelumlaufspindeln und Komponenten, die eine außergewöhnliche Rundheit und Oberflächengüte erfordern.
03. Materialanforderungen und Formbarkeit
DerAutomatische Gewinderollmaschineerfordert Werkstückmaterialien, die über eine ausreichende Duktilität verfügen, um eine plastische Verformung ohne Rissbildung zu durchlaufen. Die Formbarkeit des Materials ist ein entscheidender Faktor bei der Entscheidung, ob ein Teil erfolgreich gewindegewalzt werden kann.
- Kohlenstoffarmer Stahl:Hervorragende Formbarkeit; Wird häufig für Standardbefestigungen, Schrauben und Bolzen verwendet.
- Stahl mit mittlerem Kohlenstoffgehalt:Gute Formbarkeit bei ordnungsgemäßem Glühen; Wird für höherfeste Verbindungselemente verwendet.
- Edelstahl:Die Formbarkeit variiert je nach Sorte; Austenitische Sorten (304, 316) sind im Allgemeinen walzbar, während martensitische Sorten möglicherweise ein Vorwärmen oder Glühen erfordern.
- Messing- und Kupferlegierungen:Hervorragende Formbarkeit; üblicherweise gewindegewalzt für Elektro- und Sanitärkomponenten.
- Aluminiumlegierungen:Gute Formbarkeit; Wird für leichte Verbindungselemente in Luft- und Raumfahrt- und Automobilanwendungen verwendet.
Materialhinweis:Der Rohlingsdurchmesser zum Gewindewalzen ist typischerweise größer als der kleinere Durchmesser, aber kleiner als der größere Durchmesser des fertigen Gewindes. Dadurch kann das Material fließen und die Formhohlräume füllen, ohne das Gewindeprofil zu über- oder zu unterfüllen.
04. Metallurgische Vorteile gerollter Gewinde
DerAutomatische GewinderollmaschineErzeugt Gewinde mit metallurgischen Eigenschaften, die denen durch Schneiden überlegen sind. Diese Vorteile ergeben sich aus der Kaltumformung des Prozesses.
| Eigentum | Gerollte Fäden | Fäden schneiden |
|---|---|---|
| Getreidefluss | Kontinuierlich, folgt der Gewindekontur | Unterbrochen, quer zur Faserrichtung geschnitten |
| Zugfestigkeit | Erhöht (10–30 %) | Grundmaterialstärke |
| Ermüdungsbeständigkeit | Deutlich verbessert | Niedriger aufgrund von Spannungskonzentrationen |
| Oberflächenbeschaffenheit | Glatt, kaltverfestigt | Kann Werkzeugspuren aufweisen |
| Materialverschwendung | Keiner | Es entstehen Späne und Späne |
| Produktionsgeschwindigkeit | Sehr hoch | Langsamer, mehrere Durchgänge erforderlich |
Basierend auf metallurgischen Prinzipien der Kaltumformung.
Der kontinuierliche Kornfluss in gewalzten Gewinden verteilt die Spannung gleichmäßiger und verringert so die Wahrscheinlichkeit eines Ermüdungsversagens. Die beim Walzen auftretende Kaltverfestigung erhöht zudem die Oberflächenhärte des Gewindes und verbessert so die Verschleißfestigkeit. Diese Vorteile machen gerollte Gewinde zur bevorzugten Wahl für kritische Verbindungselemente in Automobil-, Luft- und Raumfahrt- und Strukturanwendungen.
05. Produktionsparameter und Effizienzfaktoren
Die Effizienz einesAutomatische Gewinderollmaschinewird durch eine Kombination aus Maschinenspezifikationen, Werkzeugqualität und Betriebsparametern bestimmt. Diese Faktoren müssen sorgfältig ausbalanciert werden, um optimale Produktionsraten und Fadenqualität zu erreichen.
- Rollgeschwindigkeit:Die Geschwindigkeit, mit der sich die Würfel bewegen oder drehen. Höhere Geschwindigkeiten steigern die Produktion, erfordern jedoch möglicherweise robustere Werkzeug- und Kühlsysteme.
- Matrizendruck:Die von den Matrizen auf das Werkstück ausgeübte Kraft. Unzureichender Druck führt zu einer unvollständigen Gewindebildung, während zu hoher Druck zu Rissen oder Schäden an der Matrize führen kann.
- Matrizenausrichtung:Die präzise Ausrichtung der Matrizen ist entscheidend für die Herstellung von Gewinden mit der richtigen Steigung, Steigung und dem richtigen Winkel.
- Schmierung:Eine ordnungsgemäße Schmierung reduziert Reibung und Wärmeentwicklung, verlängert die Lebensdauer der Matrize und verbessert die Oberflächengüte des Gewindes.
- Rohlingsvorbereitung:Durchmesser, Fase und Oberflächenzustand des Rohlings müssen sorgfältig kontrolliert werden, um eine gleichmäßige Gewindebildung sicherzustellen.
Moderne automatische Gewindewalzmaschinen verfügen über Funktionen wie servobetriebene Vorschubsysteme, automatische Schmierung und In-Prozess-Überwachung, um eine gleichbleibende Qualität bei hohen Produktionsraten aufrechtzuerhalten. Diese Funktionen reduzieren Bedienereingriffe und minimieren Ausfallzeiten, was zur Gesamteffizienz der Fertigung beiträgt.
06. Qualitätskontrolle und Maßprüfung
Die Qualitätskontrolle ist ein wesentlicher Aspekt der Gewindewalzproduktion. DerAutomatische GewinderollmaschineEs muss überwacht werden, um sicherzustellen, dass die hergestellten Gewinde den erforderlichen Spezifikationen für Flankendurchmesser, Hauptdurchmesser, Nebendurchmesser, Steigung und Flankenwinkel entsprechen.
- Maßprüfung:Gewindemikrometer, Lehrringe und optische Komparatoren werden verwendet, um Gewindeabmessungen anhand von Standards wie ISO, DIN und ANSI zu überprüfen.
- Inspektion der Oberflächenbeschaffenheit:Visuelle Inspektion und Profilometrie dienen zur Beurteilung der Oberflächenrauheit und zur Erkennung von Fehlern wie Überlappungen, Nähten oder Rissen.
- Materialzertifizierung:Eingehendes Material sollte auf chemische Zusammensetzung und mechanische Eigenschaften überprüft werden, um sicherzustellen, dass es die Anforderungen für das Gewindewalzen erfüllt.
- Werkzeugwartung:Um die Gewindequalität aufrechtzuerhalten und Fehler vorzubeugen, ist eine regelmäßige Inspektion und ein Austausch der Matrizen unerlässlich.
Qualitätshinweis:Die statistische Prozesskontrolle (SPC) wird häufig in der Gewindewalzproduktion eingesetzt, um kritische Abmessungen zu überwachen und Prozessabweichungen zu erkennen, bevor sie zu Teilen führen, die nicht den Spezifikationen entsprechen. Dieser proaktive Ansatz des Qualitätsmanagements ist für die Massenfertigung unerlässlich.
Häufig gestellte Fragen
Technische Spezifikationen können je nach Modell und Hersteller variieren. Informationen zu Ihren spezifischen Anwendungsanforderungen finden Sie stets in der Produktdokumentation.