Bleiben Sie über unsere neuesten Messeauftritte, Produkteinführungen und Unternehmensentwicklungen auf dem Laufenden, während wir unsere Präsenz auf den internationalen Märkten für Verbindungselemente und Maschinen weiter ausbauen.
Artikelzusammenfassung: A Schraubenkaltstauchmaschineist ein Kerngerät für Hersteller, die große Mengen präziser, konsistenter und mechanisch zuverlässiger Schrauben und Verbindungselementrohlinge produzieren müssen. Durch die Umformung von Metall durch kontrollierte plastische Verformung anstelle der Materialentfernung durch konventionelles Schneiden kann das Kaltstauchen die Materialausnutzung, die Produktionskontinuität und die Maßhaltigkeit verbessern. In diesem Artikel wird erläutert, wie der Prozess funktioniert, welche Faktoren die Maschinenauswahl beeinflussen, wie Hersteller häufige Produktionsprobleme reduzieren können und wie YWC unterschiedliche Anforderungen bei der Herstellung von Schrauben und Verbindungselementen unterstützen kann.
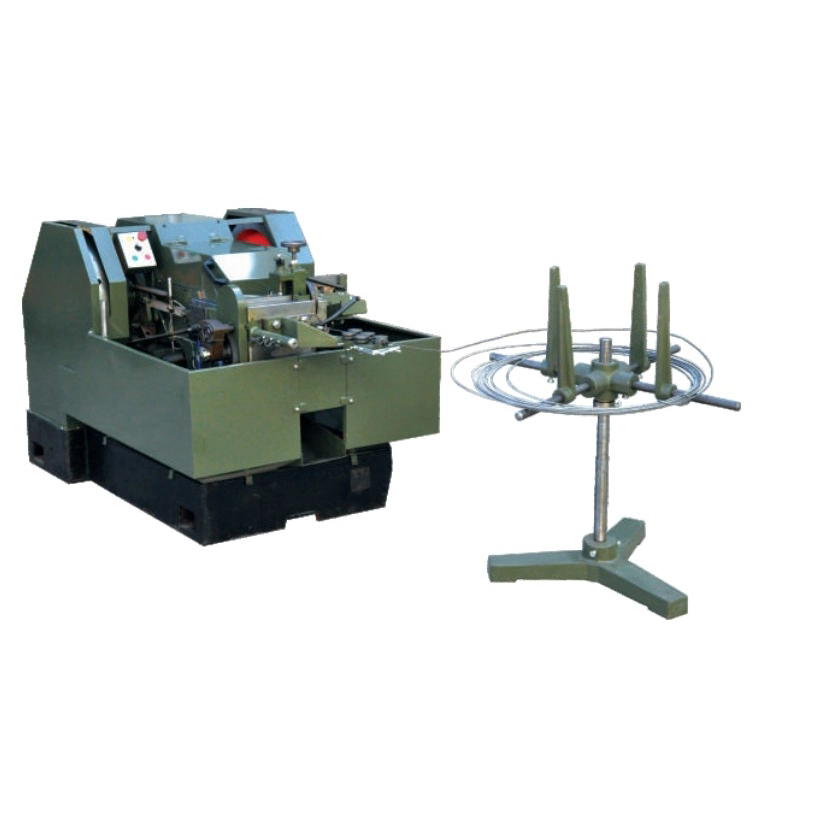
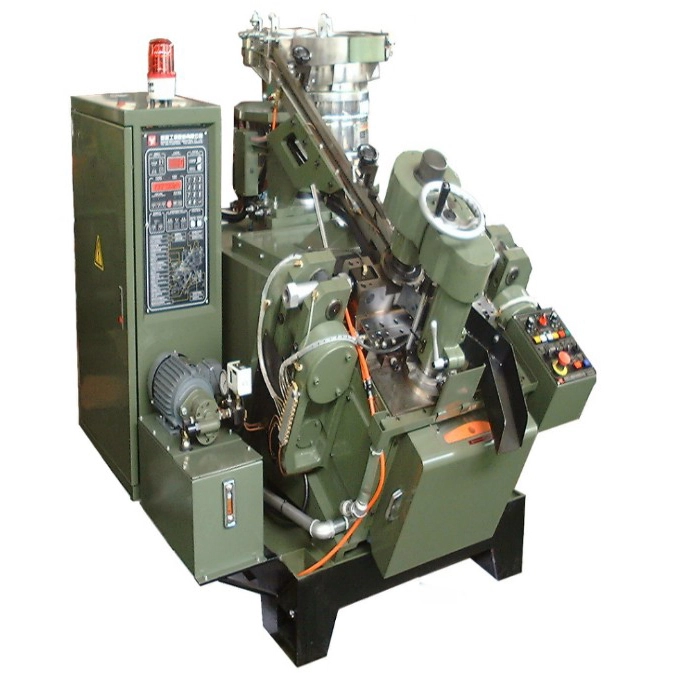
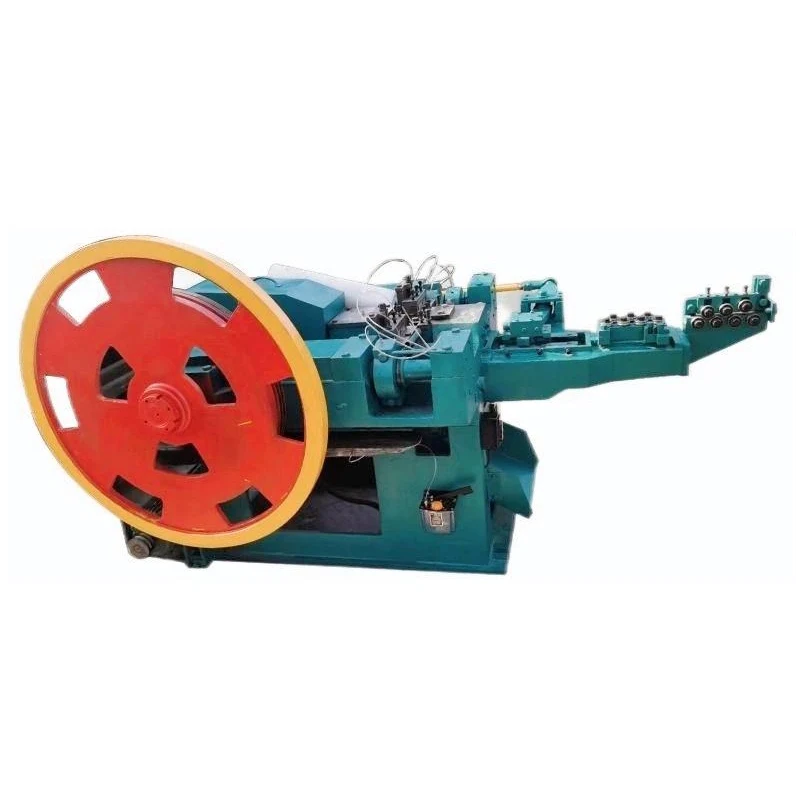
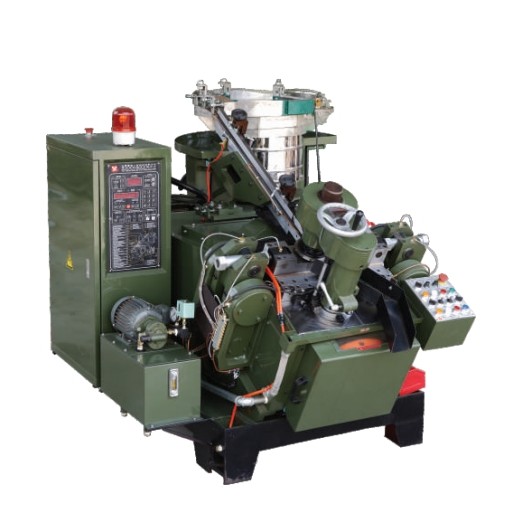
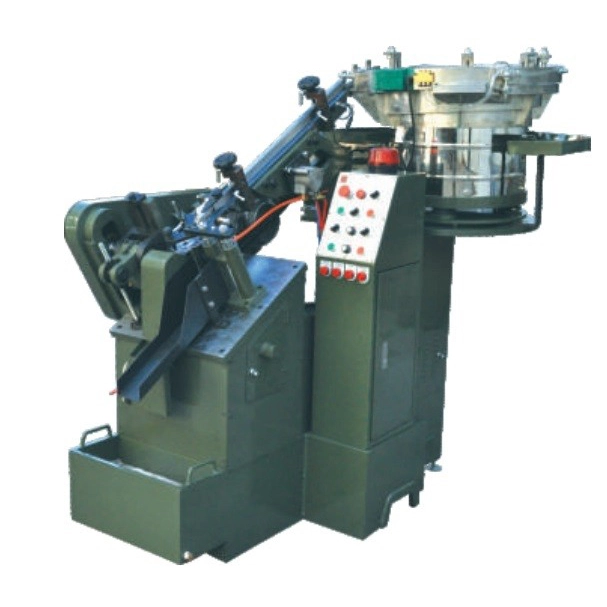
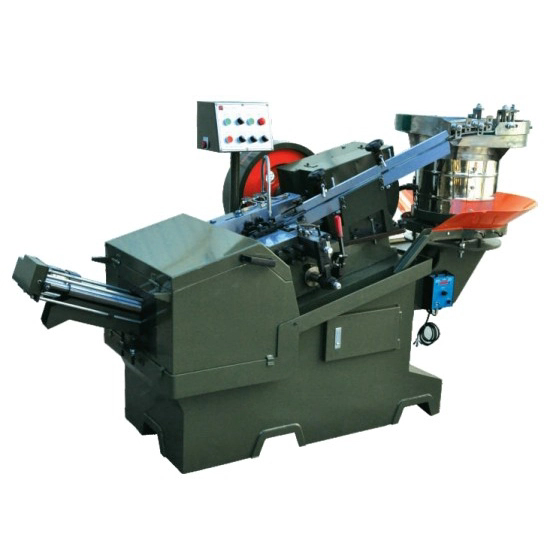
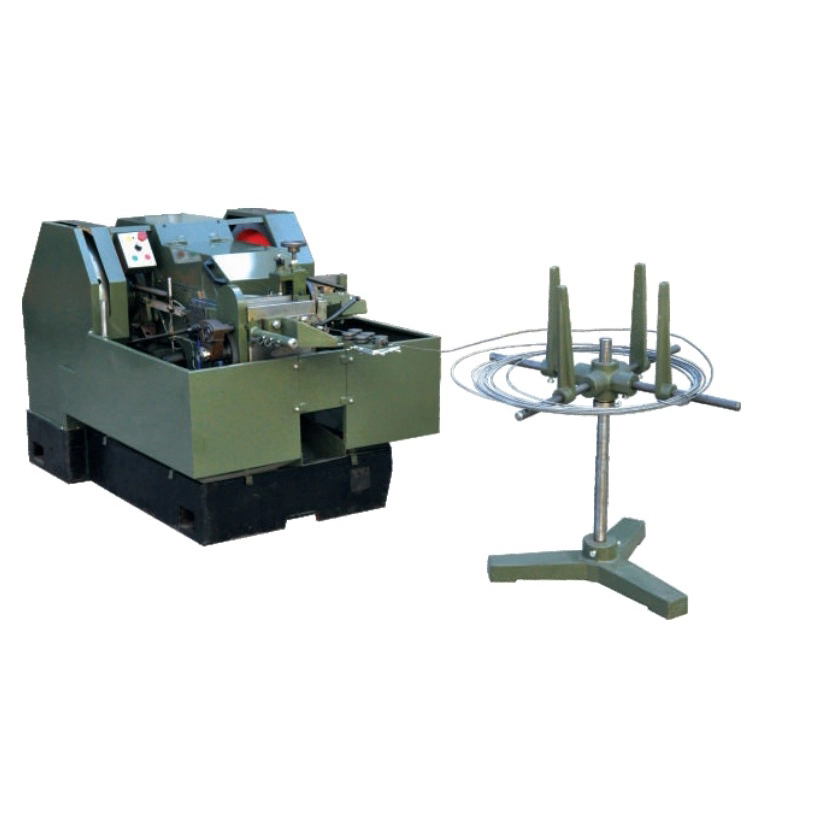
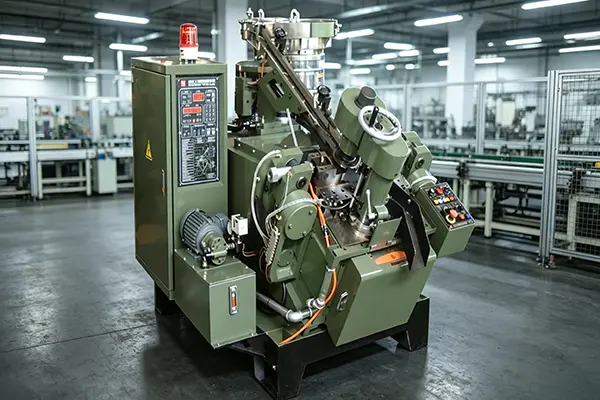
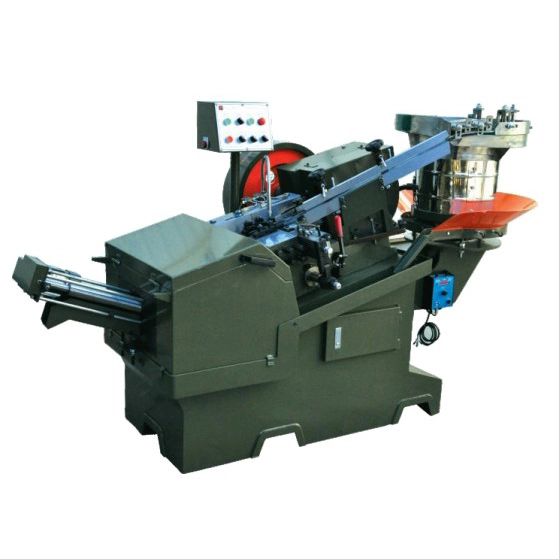
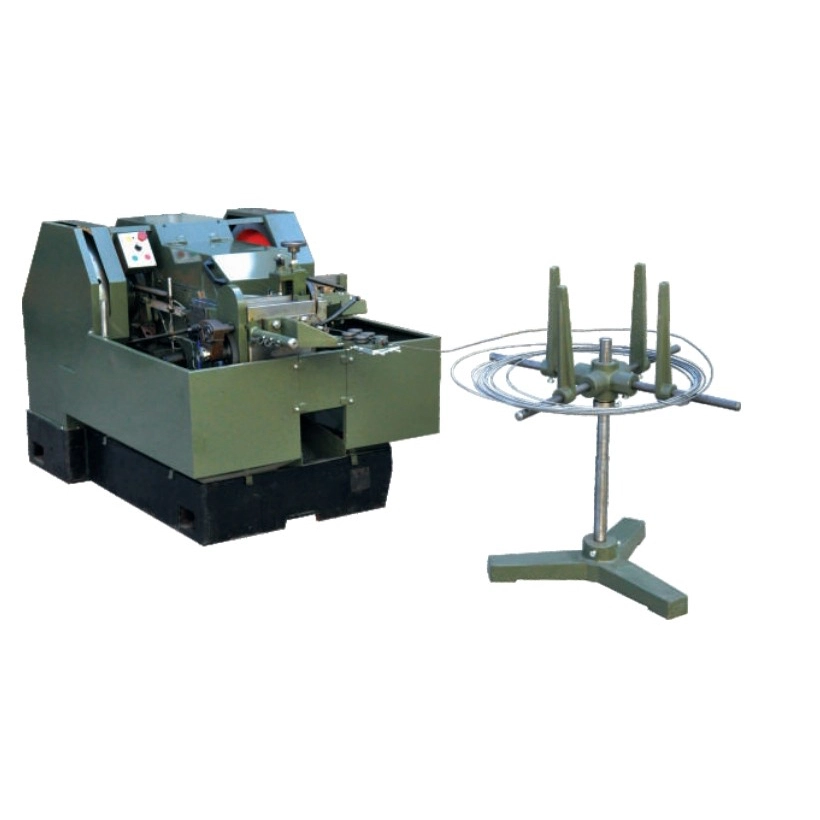
A Schrauben-KaltstauchmaschineFormt Metalldraht durch Anwendung kontrollierter mechanischer Kraft bei oder nahe Raumtemperatur zu Schraubenrohlingen. Anstatt überschüssiges Material abzuschneiden, um die erforderliche Geometrie zu erzeugen, drückt die Maschine den eingehenden Draht in Präzisionswerkzeuge und formt ihn um.
Diese Unterscheidung ist für Hersteller von Verbindungselementen wichtig. Ein herkömmlicher Bearbeitungsprozess kann mit einem größeren Materialstück beginnen und unerwünschte Abschnitte entfernen, bis die gewünschte Form erreicht ist. Beim Kaltstauchen geht man anders vor: Das Material wird in die gewünschte Konfiguration gebracht.
Während des Betriebs wird dem Formsystem kontinuierlich oder intermittierend Draht zugeführt. Die Maschine schneidet eine vorgegebene Drahtlänge ab, positioniert den Rohling genau und verwendet Stempel und Matrizen, um den Kopf und andere erforderliche Merkmale zu erstellen. Abhängig von der Maschinenkonfiguration und dem Produktdesign können mehrere Umformvorgänge nacheinander durchgeführt werden.
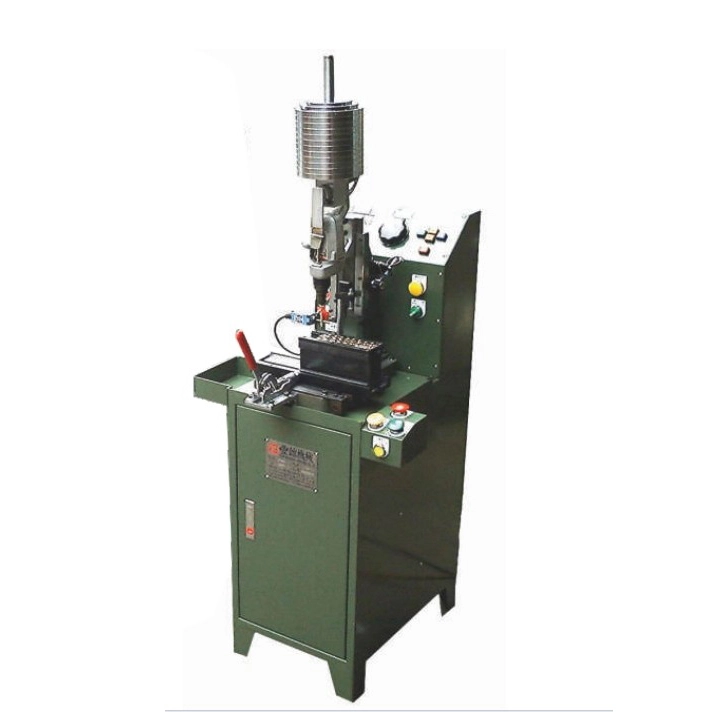
Das Ergebnis ist ein Schraubenrohling, der anschließend Prozessen wie Gewindewalzen, Punktformen, Schlitzen, Wärmebehandlung, Oberflächenbehandlung, Inspektion und Verpackung zugeführt werden kann.
YWC entwickelt Schraubenherstellungsgeräte für Hersteller, die eine stabile Umformleistung, Produktionseffizienz und Anpassungsfähigkeit an verschiedene Verbindungsspezifikationen benötigen. Die geeignete Maschinenkonfiguration hängt vom Material, den Abmessungen, der Kopfgeometrie, dem Produktionsvolumen und dem erforderlichen Automatisierungsgrad ab.
Beim Kaltstauchverfahren geht es um mehr als nur das Einpressen von Draht in eine Matrize. Eine präzise Schraubenproduktion erfordert die Koordination zwischen Vorschub, Schneiden, Positionierung, Werkzeugbestückung, Umformkraft und Austrag.
Die Produktion beginnt mit einem geeigneten Spulen- oder Drahtvorrat. Der Zuführmechanismus fördert das Material mit kontrollierter Geschwindigkeit in den Formbereich.
Eine stabile Zufuhr ist wichtig, da eine inkonsistente Drahtpositionierung die Menge des in die Matrize eintretenden Materials beeinträchtigen kann. Selbst wenn die Formwerkzeuge präzise gefertigt sind, kann ein instabiles Zuführsystem zu Maßabweichungen führen.
Der ankommende Draht wird in vorgegebene Rohlinge geschnitten. Die Rohlingslänge muss genau dem Materialvolumen entsprechen, das für die fertige Kopf- und Schaftgeometrie benötigt wird.
Eine falsche Rohlingslänge kann zu mehreren Problemen führen:
Der zugeschnittene Rohling muss in der richtigen Ausrichtung und Position die Formstation erreichen. In der Großserienproduktion ist eine zuverlässige Übertragung besonders wichtig, da Tausende oder Millionen wiederholter Zyklen kaum Spielraum für akkumulierte Positionierungsfehler lassen.
Der Stempel drückt den Rohling in den Hohlraum der Matrize. Das Metall erfährt eine plastische Verformung und fließt in den vorhandenen Raum.
In dieser Phase wird ein Großteil der Schraubenkopfgeometrie bestimmt. Abhängig vom Produktdesign können mehrere Umformstufen verwendet werden, um nach und nach komplizierte Formen zu erstellen, anstatt zu versuchen, die gesamte Geometrie in einem einzigen Arbeitsgang fertigzustellen.
Nach der Umformung wird der Schraubenrohling aus dem Werkzeug entnommen und in die nächste Produktionsstufe überführt. Die automatische Entladung trägt dazu bei, einen kontinuierlichen Fertigungszyklus aufrechtzuerhalten und gleichzeitig die manuelle Handhabung zu reduzieren.
| Produktionsphase | Primäre Funktion | Gemeinsames Qualitätsbedenken |
|---|---|---|
| Drahtvorschub | Liefern Sie regelmäßig Material | Fütterungsinstabilität |
| Schneiden | Erstellen Sie präzise Rohlinge | Falsche Rohlingslänge |
| Positionierung | Richten Sie den Rohling aus | Fehlausrichtung |
| Überschrift | Formen Sie den Schraubenkopf | Risse oder unvollständige Füllung |
| Entladung | Übertragen Sie fertige Rohlinge | Einklemmung oder Beschädigung durch Handhabung |
Hersteller von Verbindungselementen stehen häufig vor den gleichen grundlegenden Herausforderungen: hoher Materialverbrauch, langsame Zykluszeiten, inkonsistente Abmessungen, übermäßiger Arbeitsaufwand und Schwierigkeiten, bei großen Produktionsläufen eine stabile Qualität aufrechtzuerhalten.
Eine richtig konfigurierte Schneckenkaltstauchmaschine kann viele dieser Probleme an der Ursache beseitigen.
Da der Prozess das Material umformt, anstatt es primär zu entfernen, kann beim Kaltstauchen eine deutlich bessere Materialausnutzung erzielt werden als bei vielen subtraktiven Fertigungsmethoden.
Bei der Massenproduktion von Schrauben kann bereits eine geringe Reduzierung des Materialverlusts erhebliche Auswirkungen auf die Herstellungskosten haben. Dies ist besonders wichtig, wenn relativ teure Edelstahl- oder Legierungsmaterialien verwendet werden.
Automatisierte Kaltstauchanlagen sind für die Serienfertigung konzipiert. Sobald Vorschub-, Werkzeug- und Prozessparameter ordnungsgemäß festgelegt wurden, kann die Maschine mit begrenztem Bedienereingriff einen konsistenten Produktionsrhythmus aufrechterhalten.
Durch die Kaltumformung kann der Kornfluss des Metalls erhalten und umgeleitet werden, anstatt wie bei der herkömmlichen Bearbeitung durch das Material zu schneiden. Dies kann zu nützlichen mechanischen Eigenschaften richtig konstruierter Verbindungselemente beitragen.
Das Materialverhalten hängt jedoch von der Legierungszusammensetzung, den Umformbedingungen, dem Reduktionsverhältnis, der Werkzeugkonstruktion, der Schmierung und der anschließenden Wärmebehandlung ab. Hersteller sollten daher den gesamten Prozess validieren und nicht davon ausgehen, dass das Kaltstauchen allein eine bestimmte mechanische Eigenschaft garantiert.
Wenn Zuführung, Formung, Transfer und Entladung automatisiert sind, sind weniger manuelle Vorgänge erforderlich. Dies kann die Produktionskonsistenz verbessern und es den Bedienern gleichzeitig ermöglichen, sich auf Einrichtung, Inspektion, Prozessüberwachung und Wartung zu konzentrieren.
Das geeignete Material hängt stark von der erforderlichen Schraubenspezifikation und der Umformfähigkeit der ausgewählten Maschine und Werkzeuge ab.
Zu den gängigen Befestigungsmaterialien gehören:
Die Materialauswahl sollte nicht von der Maschinenauswahl getrennt werden. Ein Material mit höherer Festigkeit oder geringerer Duktilität kann höhere Anforderungen an das Umformsystem und die Werkzeuge stellen.
Beispielsweise erfordern Verbindungselemente aus rostfreiem Stahl möglicherweise eine besonders sorgfältige Kontrolle der Umformbedingungen, da übermäßige Verformung oder ungeeignete Werkzeuge zu Rissen und beschleunigtem Formverschleiß führen können.
Eine qualitativ hochwertige Schraubenproduktion erfordert mehr als die Anschaffung einer Hochleistungsmaschine. Das gesamte Umformsystem muss ausbalanciert sein.
Das Leervolumen ist für die Kursgenauigkeit von grundlegender Bedeutung. Der Drahtdurchmesser und die Schnittlänge sollten ausreichend Material liefern, um die erforderliche Geometrie zu füllen, ohne unnötigen Überschuss zu erzeugen.
Matrizen und Stempel bestimmen direkt die endgültige Form des umgeformten Bauteils. Schlecht konstruierte Werkzeuge können zu ungleichmäßigem Materialfluss, vorzeitigem Verschleiß, Oberflächenfehlern oder instabilen Abmessungen führen.
Die Werkzeugauswahl sollte daher erfolgen nach:
Die Schmierung beeinflusst Reibung, Materialfluss, Werkzeugstandzeit und Oberflächenqualität. Eine unzureichende Schmierung kann den Umformwiderstand und den Werkzeugverschleiß erhöhen, während eine unzureichende Schmierung zu Verunreinigungen oder Prozessinstabilität führen kann.
Bediener sollten Produktionsdaten überwachen, anstatt zu warten, bis eine große Charge bereits Mängel aufweist. Veränderungen bei Lärm, Vibration, Umformkraft, Temperatur oder Maßmessungen können frühzeitige Hinweise auf sich entwickelnde Probleme geben.
Selbst eine gut konzipierte Maschine kann ungleichmäßige Eingangsdrähte nicht vollständig ausgleichen. Durchmesserschwankungen, Oberflächenfehler, ungeeignete Materialeigenschaften oder ungleichmäßige Schmierung können den Umformprozess beeinträchtigen.
Die Auswahl einer Maschine nur auf der Grundlage der maximalen theoretischen Leistung kann zu einer ungeeigneten Investition führen. Die Maschine sollte entsprechend dem tatsächlichen Verbindungselementportfolio und der Produktionsstrategie bewertet werden.
| Auswahlfaktor | Warum es wichtig ist | Fragen, die Sie stellen sollten |
|---|---|---|
| Abmessungen der Befestigungselemente | Bestimmt die Umformkapazität | Welcher Durchmesser- und Längenbereich wird benötigt? |
| Kopfdesign | Beeinflusst die Werkzeug- und Umformphasen | Ist der Kopf Standard oder kundenspezifisch? |
| Material | Beeinflusst Formkraft und Werkzeuglebensdauer | Welcher Stahl bzw. welche Legierung wird verarbeitet? |
| Produktionsvolumen | Bestimmt Automatisierungsanforderungen | Wie hoch ist die erforderliche Leistung pro Schicht? |
| Produktvielfalt | Beeinflusst Umstellungsanforderungen | Wie häufig ändern sich Spezifikationen? |
| Nachgeschaltete Ausrüstung | Bestimmt die Leitungskompatibilität | Werden Gewindewalz- oder andere Maschinen folgen? |
Hersteller sollten auch die Verfügbarkeit von technischem Support, Ersatzteilen, Werkzeugunterstützung, Inbetriebnahmeunterstützung und Bedienerschulung berücksichtigen. Diese Faktoren können einen erheblichen Einfluss auf den tatsächlichen Lebenszeitwert von Industrieanlagen haben.
YWC bietet Lösungen zum Kaltstauchen von Schrauben für unterschiedliche Anforderungen bei der Herstellung von Verbindungselementen und kann Geräte gemäß Produktspezifikationen, Materialeigenschaften und Produktionszielen konfigurieren.
Automatisierung wird mit steigendem Produktionsvolumen immer wertvoller.
Ein moderner automatisierter Schraubenfertigungs-Workflow kann Folgendes umfassen:
Durch die Verknüpfung dieser Prozesse können die Lücken zwischen einzelnen Vorgängen verringert werden. Anstatt halbfertige Produkte manuell von einer Maschine zur anderen zu transportieren, können Hersteller einen kontinuierlicheren Produktionsfluss etablieren.
Dieser Ansatz kann besonders für Fabriken von Vorteil sein, die mit Arbeitskräftemangel, steigenden Auftragsvolumina oder strengen Anforderungen an die Wiederholbarkeit konfrontiert sind.
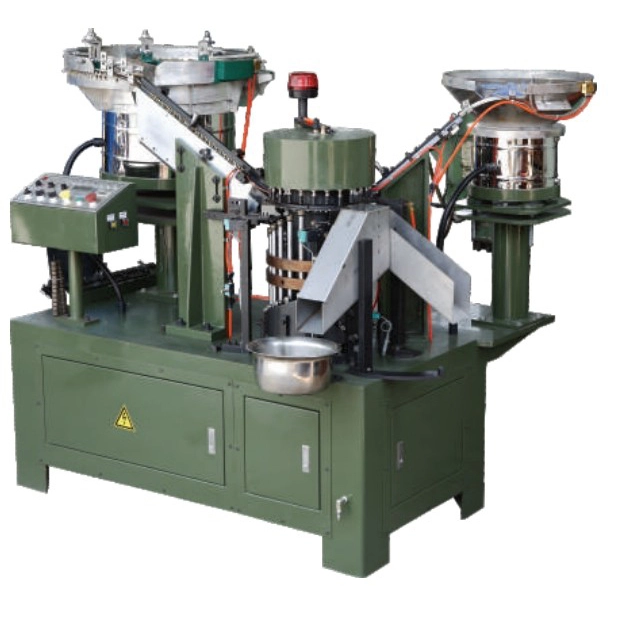
YWC bietet auch integrierte Schraubenproduktionslinienlösungen an, die das Formen mit nachgelagerten Prozessen kombinieren können. Die genaue Konfiguration sollte entsprechend dem Befestigungsdesign und der erforderlichen Produktionskapazität ausgewählt werden.
Kaltstauch-Verbindungselemente werden in einer Vielzahl von Branchen eingesetzt, da Schrauben und zugehörige Komponenten für die mechanische Montage von grundlegender Bedeutung sind.
Die erforderliche Maschinenkonfiguration variiert erheblich zwischen elektronischen Miniaturschrauben und größeren technischen Verbindungselementen. Aus diesem Grund sollten vor der Auswahl der Ausrüstung die Produktgeometrie und das angestrebte Produktionsvolumen festgelegt werden.
Zur Aufrechterhaltung einer gleichbleibenden Umformqualität ist eine vorbeugende Wartung unerlässlich. Kaltstauchgeräte unterliegen wiederholten mechanischen Belastungen, daher können kleine Probleme erheblich werden, wenn sie ignoriert werden.
Ein praktisches Wartungsprogramm sollte Folgendes umfassen:
Die Wartung sollte sowohl auf der Betriebszeit als auch auf dem tatsächlichen Maschinenzustand basieren. Wenn eine Maschine zunehmend inkonsistente Köpfe produziert, häufige Anpassungen erfordert oder es wiederholt zu Werkzeugausfällen kommt, kann ein einfacher Austausch einzelner Komponenten das zugrunde liegende Problem möglicherweise nicht lösen.
Bei der Ursachenanalyse sollte das gesamte Umformsystem untersucht werden, einschließlich Material, Rohlingslänge, Werkzeugausstattung, Schmierung, Maschineneinstellungen und Übertragungsgenauigkeit.
Eine Schraubenkaltstauchmaschine ist eine Industrieanlage, mit der Metalldraht durch kontrollierte plastische Verformung zu Schraubenrohlingen geformt wird. Es wird häufig für die Massenproduktion von Schrauben, Bolzen, Nieten und anderen Verbindungselementen verwendet.
Beim Kaltstauchen wird Metall durch plastische Verformung umgeformt, während bei der maschinellen Bearbeitung im Allgemeinen Material durch Schneiden entfernt wird. Das Kaltstauchen ermöglicht daher eine bessere Materialausnutzung und eignet sich besonders für die wiederkehrende Herstellung von Verbindungselementen in großen Stückzahlen.
Ja. Mit geeigneten Stempeln, Matrizen, Umformsequenzen und Maschineneinstellungen können Kaltstauchgeräte viele kundenspezifische Schrauben- und Verbindungselementgeometrien herstellen. Die Machbarkeit hängt von den Abmessungen, dem Material, der Kopfkonstruktion und dem Umformverhältnis des Produkts ab.
Ja. Edelstahl kann kaltumgeformt werden, wenn Maschine, Werkzeuge, Schmierung, Materialbeschaffenheit und Umformsequenz richtig aufeinander abgestimmt sind. Die Produktionsparameter sollten für die spezifische Edelstahlsorte und Schneckengeometrie validiert werden.
Normalerweise nicht. Beim Kaltstauchen werden in erster Linie der Schraubenrohling und die Kopfgeometrie erstellt. Anschließend wird üblicherweise das Gewinderollen verwendet, um das Außengewinde zu formen. Der genaue Folgeprozess hängt jedoch von der fertigen Konstruktion des Verbindungselements ab.
Beginnen Sie mit der Kontrolle der Rohmaterialqualität, der Rohlingslänge, des Matrizen- und Stempelzustands, der Schmierung, der Umformparameter und der Übertragungsgenauigkeit. Auch eine konsequente Inspektion und vorbeugende Wartung sind wichtig, um Probleme zu erkennen, bevor sie sich auf große Produktionschargen auswirken.
Das kann sein, aber der wirtschaftliche Nutzen hängt von der Umrüsthäufigkeit, der Produktvielfalt, dem Produktionsvolumen und den Automatisierungsanforderungen ab. Hersteller mit häufigen Spezifikationsänderungen sollten besonders auf die Rüstzeit und die Effizienz des Werkzeugwechsels achten.
Zu den nützlichen Informationen gehören Schraubenzeichnungen, Materialqualität, Drahtdurchmesser, Endabmessungen, Kopftyp, erwartetes Produktionsvolumen, Zielzyklusrate, erforderliche Toleranzen und nachgelagerte Prozesse. Detaillierte Produktinformationen ermöglichen eine genauere Bewertung der Maschinenkonfiguration und der Werkzeuganforderungen.
Eine Kaltstauchmaschine für Schrauben kann zur Grundlage einer effizienten Herstellung von Verbindungselementen werden, wenn Ausrüstung, Material, Werkzeuge und Produktionsprozess richtig aufeinander abgestimmt sind. Durch die Formung von Schraubenrohlingen durch kontrollierte plastische Verformung können Hersteller Materialverluste reduzieren, eine kontinuierliche Produktion unterstützen, die Wiederholbarkeit verbessern und einen effizienteren Weg zur Herstellung großvolumiger Verbindungselemente etablieren.
Die Wahl der Ausrüstung sollte sich jedoch nicht allein auf die Ausgangsgeschwindigkeit stützen. Produktgeometrie, Materialeigenschaften, Formungsstufen, Werkzeuganforderungen, Automatisierungsgrad, nachgelagerte Prozesse, Wartung und langfristiger technischer Support beeinflussen alle die tatsächliche Leistung eines Produktionssystems.
YWCkonzentriert sich auf Schraubenherstellungs- und Kaltstauchgeräte für Hersteller von Verbindungselementen mit unterschiedlichen Produktionsanforderungen. Unabhängig davon, ob es sich bei dem Ziel um eine standardisierte Massenproduktion, eine kundenspezifische Schraubenherstellung, die Herstellung von Verbindungselementen aus Edelstahl oder eine stärker integrierte automatisierte Linie handelt, sollte die richtige Konfiguration mit den tatsächlichen Produkt- und Produktionszielen beginnen.
Sind Sie bereit, Ihren Herstellungsprozess für Verbindungselemente zu verbessern?Teilen Sie YWC Ihre Schraubenspezifikationen, Materialanforderungen und erwarteten Produktionskapazität mit, um eine geeignete Kaltstauchlösung zu besprechen.Kontaktieren Sie unsEntdecken Sie noch heute die richtige Maschinenkonfiguration für Ihre Produktionsanforderungen.